Жарочный шкаф и конвекция: как равномерно пропекать несколько уровней одновременно
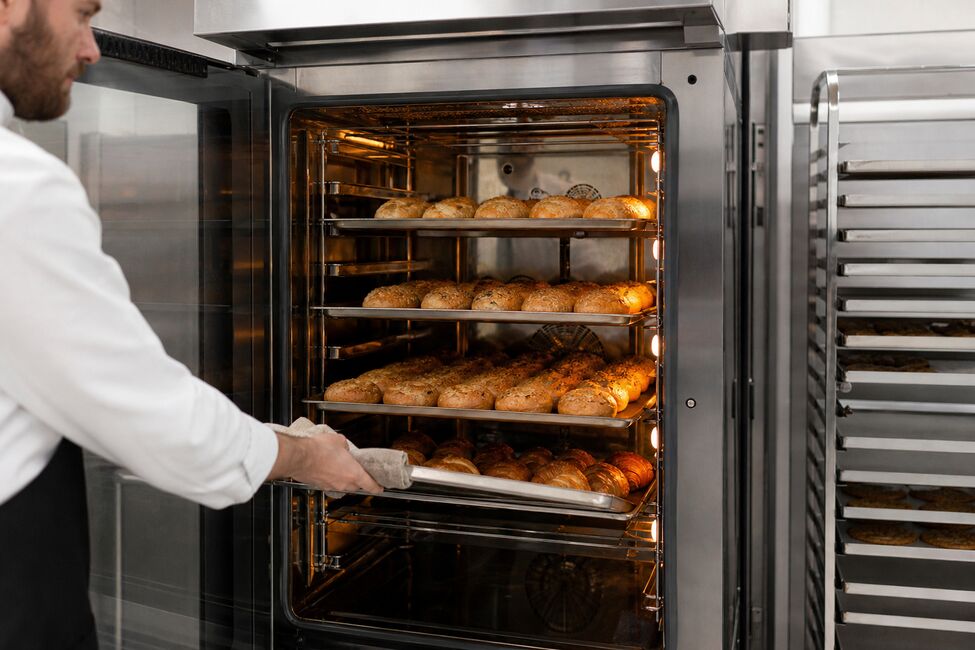
Эффективность работы профессиональной кухни и кондитерского производства напрямую зависит от производительности теплового оборудования, определяемой возможностью одномоментной загрузки нескольких противней без риска брака. Традиционные жарочные шкафы со статическим нагревом сталкиваются с проблемой градиента температур по высоте рабочей камеры: естественная конвекция создает разницу до 15-25°C между верхними и нижними уровнями, что приводит к неравномерному пропеканию тестовых заготовок и мясных изделий. Внедрение систем принудительной циркуляции горячего воздуха (конвекции) решает данную задачу за счет динамического перемешивания воздушных масс. Однако достижение идеальной однородности тепловой обработки на 3-4 уровнях одновременно требует строгого понимания газодинамики рабочей камеры, правильного размещения противней, учета термических свойств инвентаря и соблюдения электротехнических регламентов эксплуатации оборудования.
Физические основы теплообмена в жарочных шкафах: статическое излучение против принудительной конвекции
В классическом жарочном шкафу без вентилятора передача энергии к продукту осуществляется двумя основными путями: инфракрасным излучением от верхних и нижних ТЭНов и естественной конвекцией. Естественная конвекция возникает из-за разницы плотности нагретого и холодного воздуха. Горячий воздух поднимается в верхнюю часть камеры, образуя устойчивую тепловую стратификацию (слоистость). При установке в камеру одного противня радиационный нагрев распределяется относительно равномерно, однако при загрузке 3-4 противней средние и нижние уровни перекрываются верхними поддонами, работающими как тепловые экраны. В результате верхний противень подгорает от излучения верхних ТЭНов, а нижние изделия остаются недопеченными.
Принудительная конвекция кардинально меняет термодинамику процесса за счет ввода в камеру механического побудителя движения воздуха — центробежного или осевого вентилятора. Движущийся воздух разрушает пристенный пограничный слой, образующийся вокруг выпекаемых изделий. Пограничный слой состоит из застойного ламинарного воздуха и выделившегося водяного пара, обладающего высоким термическим сопротивлением. Турбулизация этого слоя увеличивает коэффициент теплоотдачи от воздуха к продукту в 3-4 раза. В результате тепловая энергия передается не столько прямым излучением ТЭНов, сколько конвективным переносом, что позволяет равномерно прогревать всю массу заготовок независимо от их вертикального расположения.
Аэродинамика рабочей камеры: распределение воздушных потоков и реверсирование
Для обеспечения абсолютно одинаковой температуры на всех уровнях загрузки недостаточно просто установить вентилятор на задней стенке шкафа. Неуправляемый поток воздуха создает зоны повышенного давления вблизи боковых стенок и разрежение по центру, что вызывает неравномерный колер выпечки по ширине одного противня. Для выравнивания поля высоких температур применяются комплексные аэродинамические решения.
- Дестратификация температурных слоев и выравнивание теплового поля
При включении вентилятора принудительной конвекции происходит разрушение градиента плотности воздуха и активное смешивание потоков, восходящих от нижних ТЭНов, с опускающимися охлажденными массами. Это снижает разницу температур между крайними противнями с 15-25°C до 3-7°C при однонаправленном обдуве, а при использовании реверса — до 1-3°C, обеспечивая одинаковую скорость денатурации белков и клейстеризации крахмала по всему объему рабочей камеры. - Динамическое распределение потоков через воздуховодные экраны
Качественная конвекция опирается на перфорированные или щелевые диффузоры (воздухораспределительные панели), установленные перед крыльчаткой вентилятора. Специально рассчитанное сечение отверстий формирует струи воздуха, сбалансированные по расходу для каждого межуровневого пространства, что предотвращает сдувание легкой выпечки и пересушивание локальных зон. - Реверсирование направления вращения крыльчатки
Вентилятор с автоматическим изменением направления вращения (реверсом) исключает формирование застойных зон (аэродинамических теней) на противоположной от сопла стороне противней. Периодическая смена вектора обдува каждые 90-180 секунд гарантирует равномерное воздействие конвективного тепла на передние и задние края тестовых заготовок, устраняя необходимость ручного разворота противней в середине выпечного цикла. - Интенсификация теплообмена за счет разрушения пограничного слоя
На поверхности каждого противня и запекаемого продукта образуется ламинарный пограничный слой из остывающего воздуха и водяного пара, обладающий высоким термическим сопротивлением. Принудительный обдув со скоростью 1,5-3,0 м/с турбулизирует этот слой, резко увеличивая коэффициент теплоотдачи и сокращая общее время термообработки на 15-25% по сравнению со статическим режимом.
| Режим работы оборудования | Распределение t° по уровням | Коэффициент теплоотдачи | Время выпечки (относительное) | Ограничения по загрузке |
|---|---|---|---|---|
| Естественная конвекция (статический нагрев) | Градиент 15-25°C между верхом и низом | Низкий (8-12 Вт/(м²·К)) | 100% (базовый уровень) | Максимум 1-2 уровня с перестановкой противней |
| Принудительная конвекция (однонаправленная) | Разница 3-7°C по высоте камеры | Средний (25-35 Вт/(м²·К)) | 80-85% от базового | 3-4 уровня, возможен неравномерный колер по длине |
| Принудительная конвекция с реверсом | Разница 1-3°C по всему объему | Высокий (35-45 Вт/(м²·К)) | 75-80% от базового | Полная загрузка всех уровней без разворота противней |
| Конвекция с дозированным пароувлажнением | Высокая однородность + влажностная защита | Максимальный (45-60 Вт/(м²·К)) | 70-75% от базового | Идеально для мелкоштучных заготовок и хлебобулочных изделий |
Технологические приемы, организация выпечки и типичные ошибки
Для реализации потенциала принудительной конвекции на предприятиях питания недостаточно иметь качественный жарочный или пекарский шкаф. Технологический персонал должен соблюдать правила размещения противней, расчета аэродинамического сопротивления загрузки и управления влажностными режимами. Закупорка каналов циркуляции приводит к тому, что даже мощный вентилятор не способен прокачать воздух между противнями.
Особое значение имеет материал и конструкция используемых противней. Алюминиевые противни обладают высокой теплопроводностью и быстро прогреваются, передавая тепло донышку изделия кондуктивным путем. Перфорированные противни открывают доступ воздуха к нижней поверхности тестовой заготовки, что сокращает время выпечки и формирует равномерную пористость мякиша. Стальные противни с высокими бортами, наоборот, создают сильное аэродинамическое сопротивление, защищая боковые поверхности продукта от обдува, что требует корректировки скорости вращения вентилятора.
Анализ брака при многоуровневой выпечке показывает, что большинство проблем связано со стандартными нарушениями технологии эксплуатации. К типичным ошибкам относятся:
- Расстановка противней с нарушением межъярусного зазора и плотности
Расстояние между направляющими жарочного шкафа должно составлять не менее 70-90 мм для обеспечения свободного прохода воздушного потока между заготовками. Заполнение противня продуктом не должно превышать 75-80% его площади, а высота изделий не должна перекрывать более 60% вертикального просвета, иначе воздух будет блокироваться, создавая локальные перегревы на нижнем противне. - Неправильное использование пекарской бумаги и перекрытие боковых каналов
Использование противней с мелкой перфорацией (диаметр отверстий 2-3 мм) позволяет конвективному потоку обдувать тестовые заготовки снизу. Ошибкой является применение пекарской бумаги, свешивающейся за края противня: свисающие края работают как сплошные заслонки, полностью перекрывающие вертикальные каналы циркуляции воздуха. - Игнорирование выхода из строя элементов ТЭНовой группы
При перегорании одного из нижних или верхних нагревательных элементов в шкафу со статическим и конвективным нагревом вентилятор начинает циркулировать воздух пониженной температуры. Это выравнивает тепловое поле, но увеличивает время выпечки и приводит к пересушиванию мякиша без образования нужного колера. Ошибкой является попытка компенсировать поломку ТЭНа простым повышением уставки терморегулятора. - Пренебрежение предварительным прогревом при полной загрузке
Открытие дверей жарочного шкафа при загрузке 3-4 противней приводит к проседанию температуры в камере на 30-40°C. Отсутствие предварительного прогрева на 20-30°C выше рабочей температуры приводит к длительному восстановлению теплового режима, расплыванию тестовых заготовок и потере объема готовых изделий.
Читайте также:
Инженерное обеспечение, электробезопасность и расчет электрических нагрузок
Многоуровневые жарочные и пекарские шкафы с конвекцией представляют собой энергоемкое оборудование, работающее в условиях высоких температур и циклической влажности. Бесперебойность процессов выпечки и безопасность обслуживающего персонала требуют регулярного контроля электрических параметров, состояния нагревательных элементов и механических узлов привода вентиляторов.
При проектировании подключения жарочного шкафа необходимо корректно рассчитывать ток по фазам. Для трехфазного шкафа суммарной установленной мощностью 12 кВт (с равномерным распределением по 4 кВт на фазу при напряжении 380 В) фазный ток составляет около 18,2 А. Это требует установки трехполюсного автоматического выключателя с номиналом 25 А (характеристика C) и подводящего медного кабеля с сечением жилы не менее 4 мм². Занижение сечения кабеля приводит к падению напряжения на клеммах ТЭНов и потере мощности нагрева.
- Проверка сопротивления изоляции ТЭНов и заземляющего контура
Для безопасной эксплуатации шкафов с принудительной конвекцией необходимо регулярно замерять сопротивление изоляции нагревательных элементов с помощью мегаомметра при напряжении 500-1000 В постоянного тока. Показатель в холодном состоянии должен составлять не менее 2 МОм. Защитный заземляющий проводник подключается к системе уравнивания потенциалов (СУП), связанной с главной заземляющей шиной (ГЗШ), а переходное сопротивление не должно превышать 0,1 Ом. - Контроль герметичности дверного уплотнения и термоизоляции
Износ или деформация силиконового уплотнителя двери приводит к подсосу холодного воздуха из помещения цеха в разреженную зону перед вентилятором. Это нарушает расчётное аэродинамическое сопротивление камеры и симметрию конвективных потоков, вызывая систематический недопек передних краев изделий на всех уровнях загрузки. Регулярный осмотр и замена уплотнительного контура гарантируют сохранение теплового баланса. - Балансировка крыльчатки вентилятора и очистка от нагара
Налипание жировых отложений и нагара на лопатки крыльчатки вентилятора приводит к динамическому дисбалансу ротора, повышенному шуму и износу подшипниковых узлов. Снижение оборотов вентилятора пагубно сказывается на скорости обдува противней. Очистка крыльчатки щелочными растворами должна выполняться в рамках планово-предупредительного ремонта (ППР) каждые 15-30 дней. - Обслуживание систем водоподготовки при наличии пароувлажнения
Подача необработанной водопроводной воды в парокамеру шкафа приводит к отложению солей жесткости на металлических оболочках ТЭНов и форсунках инжекторов. При жесткости воды выше 7°dH (~2,5 ммоль/л) требуется обязательное подключение ионообменного умягчителя. Это исключает локальный перегрев трубчатых нагревателей и обеспечивает мелкодисперсное распыление влаги по всему объему рабочей камеры.
Для точности настройки технологических процессов необходимо выполнять периодическую калибровку терморегуляторов и датчиков температуры рабочей камеры. Калибровка измерительного тракта проводится по точке таяния льда (0°C) и точке кипения воды (100°C при нормальном атмосферном давлении) либо с помощью образцового калиброванного термометра в рабочем диапазоне 150-250°C. Отклонение показаний более чем на 2-3°C требует внесения поправок в электронный контроллер или замены термопары.
Соблюдение правил загрузки, применение перфорированного инвентаря и поддержание расчётных аэродинамических скоростей потока позволяют профессиональному предприятию полностью ликвидировать брак, связанный с пятнистостью выпечки и разницей в степени пропекания между верхними и нижними уровнями. Жарочный шкаф с правильно настроенной конвекцией гарантирует высокий выход готовой продукции и стабильные органолептические показатели каждого изделия.
Оснащение профессионального жарочного шкафа эффективной системой принудительной конвекции с реверсом вентилятора позволяет увеличить полезную загрузку оборудования в 3-4 раза без снижения качества готовности изделий. Грамотный расчет аэродинамики, правильный выбор противней, регулярное техническое обслуживание электродвигателей и ТЭНов, а также соблюдение нормативных параметров заземления обеспечивают стабильную выпечку, высокий выход готовой продукции и надежную работу оборудования на любом пищевом производстве.