Как превратить столовую в фабрику-кухню для нескольких точек
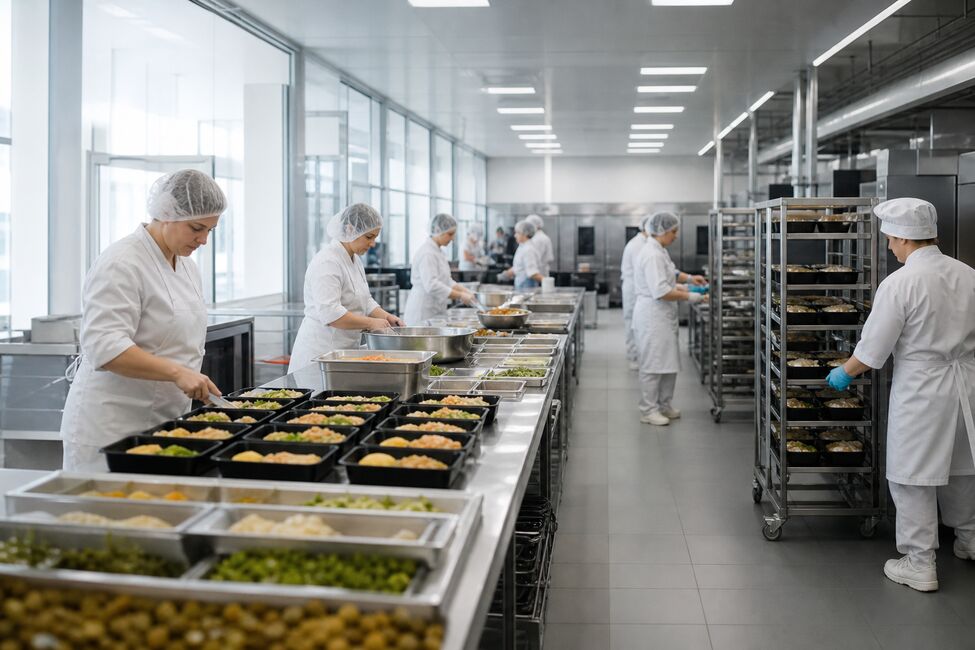
Трансформация столовой в фабрику-кухню — это не просто увеличение объёмов приготовления, а полная перестройка логистики, зонирования, стандартов и оборудования. Столовая кормит тех, кто пришёл в её зал. Фабрика-кухня готовит централизованно и развозит готовые блюда или полуфабрикаты по нескольким точкам: филиалам, школам, офисам, больницам. Разница фундаментальная: в первом случае кухня работает на одного потребителя в одном месте, во втором — на сеть с разными графиками, расстояниями и требованиями. Ошибка на этапе трансформации приводит к тому, что ни основная столовая, ни новые точки не получают стабильного качества.
Ниже — подробный разбор того, как перестроить столовую в фабрику-кухню: от аудита текущих мощностей до запуска логистики, с акцентом на оборудование, потоки и контроль качества.
Чем фабрика-кухня принципиально отличается от столовой
- Масштаб и централизация производства
Столовая готовит 200–500 порций в день для одного зала. Фабрика-кухня — от 1 000 до 5 000 порций для нескольких точек. Это означает, что все базовые процессы — варка, жарка, запекание, формовка — переходят из разряда «кухонных операций» в разряд «производственных циклов» с соответствующими требованиями к оборудованию и организации. - Разделение приготовления и раздачи
В столовой горячий цех и линия раздачи находятся в одном помещении. На фабрике-кухне производство и раздача разделены географически: блюда готовятся в одном месте, а потребляются в других. Это требует организации транспортировки, температурного контроля в пути и регенерации на точках. - Стандартизация вместо импровизации
Повар в столовой может скорректировать рецепт по вкусу и настроению. На фабрике-кухне любое отклонение от технологической карты тиражируется на тысячи порций и несколько точек. Стандартизация — не бюрократия, а условие выживания бизнеса. - Логистика становится частью производства
Доставка готовых блюд или полуфабрикатов — это не просто «отвезти и разгрузить». Это температурная цепь, графики, маршруты, термоконтейнеры и контроль сроков годности. Логистика на фабрике-кухне стоит столько же внимания, сколько сам горячий цех. - Требования к оборудованию возрастают кратно
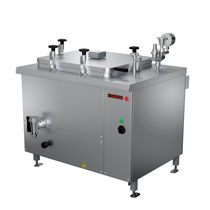
Варочный котёл на 100 литров, который справлялся с супом для столовой, не закроет потребности фабрики-кухни на 1 000 порций. Оборудование нужно пересчитывать под новые объёмы, а часто — полностью заменять на более мощное.
Аудит текущих мощностей: с чего начать трансформацию
- Оцените реальную пропускную способность горячего цеха
Посчитайте, сколько порций каждого типа блюд текущее оборудование может выпустить за смену. Варочные котлы — по объёму и количеству циклов. Плиты — по числу конфорок и времени на операцию. Шкафы — по загрузке и длительности цикла. Эта цифра покажет, насколько текущие мощности далеки от целевых. - Определите, какие точки будет обслуживать фабрика-кухня
Количество, удалённость, тип меню и график работы точек определяют нагрузку на производство. Три школы в радиусе 5 км — это одна логистика. Пять офисов в разных районах города — другая. Чем дальше точки, тем строже требования к транспортировке и тем больше нужно оборудования для регенерации на местах. - Проанализируйте меню и выделите базовые процессы
Какие блюда составляют 80% объёма? Супы, каши, котлеты, запеканки, салаты? Каждый тип блюда требует своего оборудования и своего цикла. Понимание структуры меню помогает точно определить, какие аппараты нужны в первую очередь, а какие можно докупить позже. - Оцените площадь и возможности расширения
Фабрика-кухня требует больше места, чем столовая: дополнительные котлы, расширенный моечный участок, зона охлаждения и упаковки, склад готовой продукции, экспедиция. Если текущее помещение не позволяет расшириться, нужно рассмотреть переезд или аренду дополнительных площадей. - Проверьте инженерные сети
Увеличение количества теплового оборудования кратно повышает нагрузку на электрику, водоснабжение и канализацию. Перед закупкой новых котлов и шкафов нужно убедиться, что сети выдержат. Доработка инженерных систем может стоить столько же, сколько само оборудование.
Оборудование: что нужно добавить или заменить
- Варочные котлы — увеличение объёма и количества
Для фабрики-кухни на 1 000–2 000 порций нужны котлы объёмом 250–400 литров в количестве двух-трёх единиц. Это позволяет вести параллельную варку разных блюд и обеспечивать непрерывный цикл. Котлы с паровым нагревом предпочтительнее для деликатных блюд, электрические — для быстрого выхода на кипение. - Пароконвектомат — центр горячего цеха
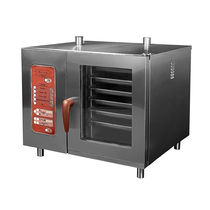
Для фабрики-кухни пароконвектомат на 10 уровней — не роскошь, а необходимость. Он закрывает запеканки, паровые котлеты, рыбу, тушёные овощи и регенерацию. При объёме свыше 2 000 порций целесообразно установить два аппарата, чтобы вести параллельные циклы без очередей. - Промышленные сковороды для массовой обжарки и тушения
Если в меню есть жареные котлеты, тушёное мясо, овощные рагу и пассеровки, одна сковорода с чашей на 25–45 литров разгружает плиты и ускоряет выпуск. Для фабрики-кухни сковорода — это не дополнение, а полноценный производственный узел. - Жарочные шкафы для серийного запекания
Двух- или трёхсекционные шкафы позволяют вести запекание нескольких видов блюд одновременно. Для фабрики-кухни с широким ассортиментом запеканок, мясных рулетов и рыбных блюд два шкафа — оптимальное решение. - Плиты для соусов, доводки и малых партий
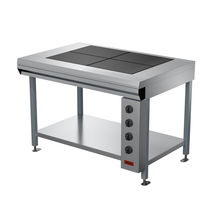
Даже при наличии котлов и пароконвектоматов плиты остаются востребованными для приготовления соусов, подлив, омлетов и доводки мелких партий. Для фабрики-кухни достаточно двух четырёхконфорочных плит. - Оборудование для протирания и измельчения
Если в меню есть протёртые супы, пюре, муссы и паштеты, промышленный блендер и протирочная машина — обязательные позиции. Ручное протирание на объёмах фабрики-кухни физически невозможно.
Нейтральное оборудование и логистическая инфраструктура
- Расширенный моечный участок
Фабрика-кухня генерирует в 3–5 раз больше грязного инвентаря, чем столовая. Моечный участок должен включать минимум три-четыре ванны, купольную посудомоечную машину и отдельную зону для мойки транспортных контейнеров. Без этого инвентарь не успевает возвращаться в оборот. - Зона охлаждения и шоковой заморозки
Готовые блюда, которые развозятся по точкам, нужно быстро охладить до безопасной температуры. Камера шоковой заморозки сокращает время охлаждения с нескольких часов до 90–120 минут и сохраняет качество продукта. Для фабрики-кухни это критический элемент цепочки. - Склад готовой продукции
Готовые блюда и полуфабрикаты хранятся в отдельной холодильной камере при 0–4 °C до момента отгрузки. Склад должен быть достаточно большим, чтобы вместить суточный объём выпуска, и организован так, чтобы отгрузка шла по принципу «первый пришёл — первый ушёл». - Экспедиция и зона погрузки
Готовые заказы комплектуются по точкам, маркируются и загружаются в транспорт. Для этого нужна отдельная зона с рабочими столами, стеллажами и доступом к погрузочной площадке. Экспедиция — последнее звено, где ошибка приводит к пересортице и жалобам от точек. - Тележки и транспортные контейнеры
Термоконтейнеры и изотермические тележки сохраняют температуру блюд при транспортировке. Для горячих блюд — контейнеры с подогревом, для холодных — с хладагентами. Количество контейнеров рассчитывается по числу точек и объёму доставок. - Стеллажи и подтоварники для хранения
С ростом объёмов кратно увеличивается количество инвентаря, тары и запасов. Стеллажи в складах, цеху и моечной зоне должны быть рассчитаны на увеличенную нагрузку и обеспечивать быстрый доступ к нужным позициям.
Сравнение столовой и фабрики-кухни по основным параметрам
| Параметр | Столовая | Фабрика-кухня |
|---|---|---|
| Объём выпуска | 200–500 порций/день | 1 000–5 000 порций/день |
| Количество точек | Одна | 3–10 и более |
| Варочные котлы | 1–2 на 100–160 л | 2–3 на 250–400 л |
| Пароконвектомат | Один на 6–10 уровней | Один-два на 10 уровней |
| Моечный участок | 2 ванны + фронтальная машина | 3–4 ванны + купольная машина |
| Охлаждение | Холодильная камера | Шоковая заморозка + склад готовой продукции |
| Логистика | Не требуется | Термоконтейнеры, маршруты, графики |
| Контроль качества | Бракераж на месте | Централизованная лаборатория + контроль на точках |
Организация потоков: от сырья до отгрузки
- Приёмка и склад сырья — с увеличенным запасом
Фабрика-кухня закупает сырьё оптом, что требует большего складского пространства и более строгого контроля сроков годности. Склад должен быть зонирован по группам: мясо, рыба, молочные продукты, овощи, сухие запасы. Ротация — по принципу FIFO. - Подготовительный цех — раздельные участки
Обработка мяса, рыбы и овощей ведётся в разных зонах с разным инвентарём. Для фабрики-кухни это не рекомендация, а жёсткое требование: перекрёстное загрязнение на объёмах в тысячи порций может привести к массовому отравлению. - Горячий цех — поточная линия
Оборудование расставляется по ходу технологического процесса: котлы → плиты → сковороды → пароконвектоматы → шкафы. Каждое звено передаёт полуфабрикат следующему без возвратов и пересечений. Поточная организация сокращает время цикла и уменьшает хаос. - Зона порционирования и упаковки
Готовые блюда порционируются в маркированные контейнеры, герметизируются и отправляются на охлаждение. Этот участок должен быть максимально чистым, с контролем температуры воздуха не выше 12 °C. Для фабрики-кухни зона упаковки — критическая точка безопасности. - Охлаждение и хранение
После упаковки блюда проходят шоковое охлаждение и помещаются в склад готовой продукции. Время от окончания приготовления до начала охлаждения — не более 30 минут. Задержка на этом этапе — главный фактор бактериального обсеменения. - Экспедиция и отгрузка
Заказы комплектуются по точкам, загружаются в термоконтейнеры и отправляются по маршрутам. График отгрузки привязан к времени приёма пищи в каждой точке с учётом времени в пути и регенерации.
Контроль качества: как не потерять стандарт при масштабировании
- Единые технологические карты для всех точек
Каждое блюдо готовится по одной и той же карте, независимо от того, в какую точку оно поедет. Отклонения в граммовке, времени и температуре недопустимы. Карты должны быть в цифровом виде и доступны на каждом рабочем месте. - Централизованный бракераж
Каждая партия проходит органолептическую оценку и замер температуры перед упаковкой. Результаты фиксируются в журнале. Для фабрики-кухни бракераж — не формальность, а юридическая защита при рекламациях. - Контроль температурной цепи
Температура блюд замеряется на четырёх этапах: после приготовления, после охлаждения, при отгрузке и при приёмке на точке. Разрыв температурной цепи на любом этапе — основание для списания партии. - Лабораторный контроль
Регулярные пробы на микробиологию — обязательное условие для фабрики-кухни. Частота зависит от объёма и требований контролирующих органов, но не реже одного раза в неделю для каждой группы блюд. - Обратная связь от точек
Каждая точка должна иметь канал для оперативной обратной связи: жалобы на температуру, вкус, внешний вид или объём порций. Эта информация собирается ежедневно и анализируется еженедельно для корректировки процессов.
Типичные ошибки при трансформации
- Масштабирование без пересмотра оборудования
Самая частая ошибка — попытка выпускать 1 500 порций на оборудовании, рассчитанном на 400. Котлы работают в три смены, плиты перегружены, пароконвектомат не справляется с очередью. Результат — срывы графиков, падение качества и выгорание персонала. Оборудование нужно пересчитывать до начала трансформации. - Игнорирование логистики
Фабрика-кухня может готовить идеально, но если доставка занимает два часа без термоконтейнеров, блюда приедут холодными и небезопасными. Логистика — не дополнение к производству, а его неотъемлемая часть. Маршруты, графики и транспорт нужно планировать одновременно с закупкой оборудования. - Отсутствие зоны охлаждения
Если готовые блюда остывают при комнатной температуре несколько часов, бактериальное обсеменение превышает допустимые нормы ещё до отгрузки. Шоковая заморозка и холодильный склад — не опция, а обязательное условие для фабрики-кухни. - Слишком быстрый рост числа точек
Подключение пяти новых точек за один месяц при неподготовленной логистике и недостаточных мощностях — верный путь к коллапсу. Лучше добавлять по одной-две точки в квартал, отлаживая процессы на каждом этапе. - Экономия на персонале
Фабрика-кухня требует больше сотрудников, чем столовая, и более узкой специализации. Попытка обойтись тем же штатом при тройном объёме приводит к авралам, ошибкам и текучести. Штатное расписание пересматривается одновременно с бизнес-планом.
Практические рекомендации перед запуском
- Составьте бизнес-план с поэтапным масштабированием
Не пытайтесь запустить фабрику-кухню на полную мощность с первого дня. Первый этап — 500–800 порций и две-три точки. Второй — 1 000–1 500 порций и пять точек. Третий — полный выход на проектную мощность. Поэтапный подход позволяет отладить процессы без катастрофических сбоев. - Инвестируйте в оборудование с запасом
Котлы, пароконвектоматы и моечные машины должны быть рассчитаны на объём, который вы планируете через 12–18 месяцев, а не на текущий. Замена оборудования через полгода после запуска обходится дороже, чем изначальный запас мощности. - Автоматизируйте учёт и планирование
На объёмах фабрики-кухни ручное планирование меню, закупок и графиков производства перестаёт работать. Система учёта, привязанная к технологическим картам и складским остаткам, снижает потери и исключает человеческие ошибки. - Отработайте логистику на одной точке
Прежде чем развозить блюда по пяти адресам, отладьте маршрут, время и температурный режим на одной ближайшей точке. Когда процесс станет предсказуемым, масштабируйте его на остальные. - Планируйте сервисное обслуживание с учётом возросшей нагрузки
Оборудование на фабрике-кухне работает интенсивнее, чем в столовой, и изнашивается быстрее. Плановое ТО должно проводиться чаще: не раз в квартал, а ежемесячно для критических узлов. При обслуживании проверяют изоляцию ТЭНов мегомметром, ориентируясь на значение выше 2 МОм, и контролируют сопротивление заземления ниже 0.1 Ом. Простой одного котла на фабрике-кухне парализует выпуск сотен порций.
Трансформация столовой в фабрику-кухню — это переход от ремесла к производству, где каждый элемент системы — оборудование, потоки, стандарты, логистика и контроль качества — должен работать как единый механизм. Мощные варочные котлы, пароконвектоматы, шоковая заморозка, расширенный моечный участок и продуманная экспедиция — базовый набор, без которого масштабирование превращается в хаос. Когда каждый этап от приёмки сырья до отгрузки на точку стандартизирован и контролируется, фабрика-кухня стабильно кормит тысячи людей и растёт без потери качества.