Электрическая плита и индукционная конфорка: почему не всякая посуда подходит и как проверить
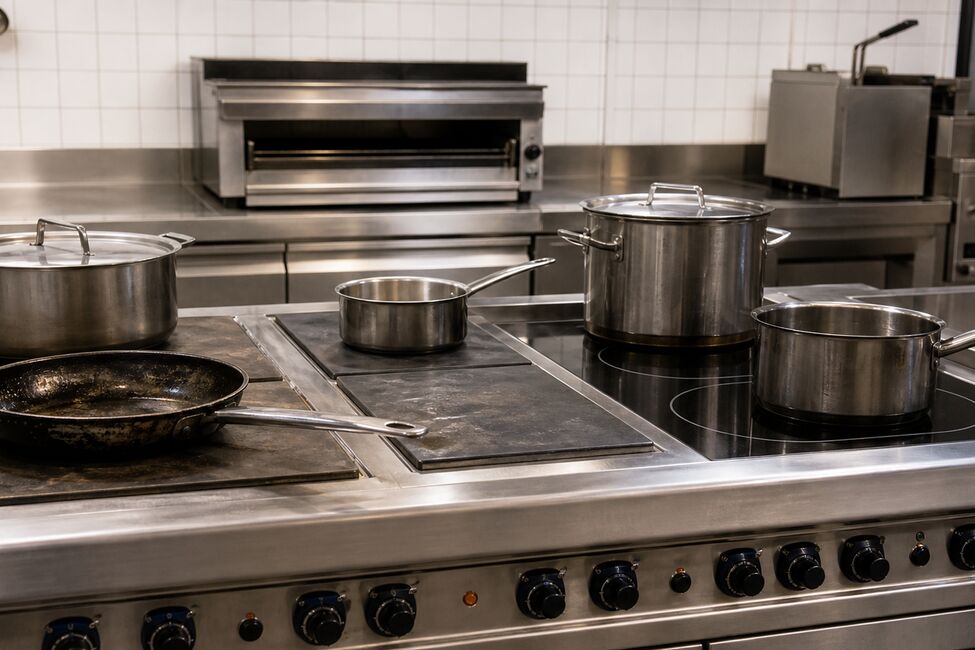
Оснащение профессиональной кухни кухонными плитами традиционного и индукционного типа требует глубокого понимания физики теплопередачи и конструктивных особенностей наплитной посуды. В то время как чугунные и ТЭНовые поверхности нагревают настил за счет контактной теплопроводности, индукционные конфорки генерируют высокочастотное электромагнитное поле, возбуждающее вихревые токи непосредственно в толще дна емкости. В данном материале подробно рассмотрены технические критерии совместимости кулинарной утвари, методы проверки ферромагнитных свойств, физика тепловой деформации, а также инженерные нормы электрической безопасности и сервисного обслуживания теплового оборудования на предприятиях общественного питания.
Физикохимия индукционного и ТЭНового нагрева посуды
Разница между традиционной электроплитой с чугунными конфорками и индукционной поверхностью заключается в векторе приложения тепловой энергии. В классической плите электрический ток разогревает спираль ТЭНа, энергия передается чугунному настилу, а от него — дну наплитной посуды. Индукционная конфорка представляет собой высокочастотный индуктор (медную катушку), создающий переменное магнитное поле с частотой 20—100 кГц. Это поле беспрепятственно проходит через стеклокерамическую панель и наводит вихревые токи Фуко в металлическом дне посуды.
- Принцип ферромагнетизма и передача энергии
Для генерации тепла методом вихревых токов материал дна обязан обладать выраженными ферромагнитными свойствами и высоким удельным электрическим сопротивлением. Магнитная индукция замкнутого контура вызывает перемагничивание доменов металла (эффект гистерезиса), что приводит к мгновенному разогреву самого дна без промежуточного нагрева поверхности плиты. - Требования к составу сплава и маркам стали
Посуда из аустенитной нержавеющей стали (например, марки AISI 304) без специального капсулированного дна не воспринимает индукционный нагрев, так как обладает немагнитной кристалической решеткой. Совместимая утварь изготавливается из ферритной стали (марки AISI 430), чугуна или оснащается многослойным сэндвич-дном с впрессованным ферромагнитным диском. - Геометрия контактной поверхности и площадь перекрытия
Для традиционных ТЭНовых плит воздушный зазор между конфоркой и дном сотейника снижает передачу тепла за счет высокой теплоизолирующей способности воздуха. Для индукционных конфорок критически важен диаметр дна: если площадь перекрытия магнитной катушки составляет менее 60—70%, датчики наличия посуды не зафиксируют емкость, и генератор не включит рабочий режим. - Толщина дна и аккумуляция теплового потока
Тонкое однослойное дно (менее 3 мм) под действием мощного локального индукционного нагрева подвергается термическому расширению, что вызывает выгибание металла. Профессиональная наплитная посуда имеет трехслойное тройное дно (нержавеющая сталь — алюминий — ферритная сталь) общей толщиной от 6 до 10 мм, распределяющее тепловой поток без локальных точек перегрева.
| Параметр сравнения | Традиционная плита (Чугунные ТЭН-конфорки) | Индукционная плита (Стеклокерамика) |
|---|---|---|
| Механизм передачи тепла | Контактная теплопроводность от чугуна к посуде | Генерация вихревых токов в дне посуды |
| Требования к материалу посуды | Любой термостойкий материал (сталь, алюминий, чугун) | Только ферромагнитные сплавы (чугун, AISI 430) |
| Критичность плоского дна | Высокая (зазоры снижают КПД нагрева) | Средняя (работает за счет поля, но важен зазор до датчика) |
| Скорость нагрева емкости | Низкая (требуется время на прогрев конфорки) | Мгновенная (тепло генерируется в сам металл) |
| Коэффициент полезного действия (КПД) | Около 50—60% | Около 85—90% |
Методы экспресс-диагностики и конструктивные критерии посуды
Для проверки пригодности имеющегося инвентаря на предприятии общественного питания применяются физические и инструментальные методы контроля. Ошибка в выборе емкости приводит к перегрузке силовых транзисторов (IGBT-модулей) индукционной плиты или к перерасходу электроэнергии на классических ТЭНовых поверхностях.
- Магнитный тест на ферромагнитную проницаемость
Базовый способ проверки заключается в прикладывании постоянного магнита к внешней стороне дна посуды. Если магнит плотно фиксируется по всей площади рабочей поверхности, емкость подходит для использования на индукционных конфорках. Слабое прилипание указывает на недостаточную толщину ферромагнитного слоя. - Проверка плоскостности дна лекальной линейкой
Наличие деформаций, выпуклостей или вогнутостей проверяется прикладыванием поверочной линейки к основанию емкости. Для чугунных конфорок зазор более 1 мм приводит к перегреву ТЭНов внутри конфорки из-за отсутствия теплосъема, а для индукционных — к неравномерному срабатыванию высокочастотных датчиков. - Маркировка и пиктограммы международных стандартов
Профессиональная кухонная утварь снабжается оттиском на дне в виде спирали или надписи Induction. Наличие этой маркировки гарантирует, что внутри капсулированного дна расположен диск из ферритной стали с рассчитанным коэффициентом теплового расширения, предотвращающим расслоение сэндвича. - Оценка толщины стенок и тепловой инерции
В отличие от бытовых серий, профессиональные кастрюли и сотейники имеют утолщенные стенки (от 0,8 до 1,5 мм). Это обеспечивает устойчивость к механическим ударам при интенсивной эксплуатации в горячем цехе и предотвращает деформацию корпуса при падении.
Технический регламент и электротехнические нормы
Подключение и плановое обслуживание кухонных плит любого типа требуют строгого соответствия правилам устройства электроустановок (ПУЭ) и стандартам промышленной безопасности. Игнорирование параметров электрической сети приводит к выходу из строя силовой автоматики и риску поражения персонала током.
- Измерение сопротивления изоляции нагревательных элементов
Проверка состояния изоляционных материалов ТЭНов традиционных плит и силовых трансформаторов индукционных блоках проводится мегаомметром при напряжении 500—1000 В постоянного тока. Сопротивление изоляции в холодном состоянии должно быть не менее 2 МОм. Пониженные показатели требуют проведения сушки нагревательных узлов. - Контроль цепи защитного заземления
Сопротивление между заземляющим зажимом на корпусе плиты и любой доступной металлической частью конструкции не должно превышать 0,1 Ом. Надежный контакт с заземляющим контуром предотвращает скопление статического заряда и защищает от утечек тока при пробое изоляции. - Требования к водоподготовке и гигиене оборудования
При использовании плит в сочетании с пароконвекционным или водогрейным оборудованием подаваемая вода с жесткостью более 7°dH (около 2,5 ммоль/л) подлежит обязательному умягчению. Накипь на соседнем оборудовании и внутренних узлах усложняет теплообмен и снижает общую надежность цеха. - Калибровка и поверка температурных датчиков
Юстировка встроенных датчиков температуры стеклокерамической поверхности или плато термостатов выполняется по двум контрольным точкам: 0°C (смесь водопроводной воды со льдом) и 100°C (кипящая дистиллированная вода). Это исключает ложные срабатывания защиты от перегрева.
Читайте также: Технологии и оснащение горячего цеха
Эксплуатация, деформация посуды и профилактика оборудования
Для продления срока службы как кухонных плит, так и наплитной посуды необходимо соблюдать правила эксплуатации. Основной причиной преждевременного выхода инвентаря из строя является термический шок — резкий перепад температур, возникающий при помещении замороженного продукта в раскаленную емкость или при охлаждении горячего сотейника под струей холодной воды.
- Предотвращение термической деформации капсулированного дна
Резкое охлаждение горячей посуды приводит к разным скоростям линейного расширения нержавеющей стали и алюминиевого диска внутри сэндвича. В результате происходит расслоение дна, образуются воздушные полости, и посуда теряет способность к равномерному нагреву на любых типах плит. - Защита стеклокерамической поверхности от точечных ударов
Индукционные плиты оснащаются прочным стеклокерамическим настилом, устойчивым к статическим нагрузкам. Однако точечные удары углом тяжелого сотейника или падение поварского инвентаря могут вызвать появление микротрещин. Запрещается двигать посуду с шершавым дном по стеклу во избежание образования царапин. - Организация воздушного охлаждения индукционных генераторов
Внутри индукционных плит установлены мощные вентиляторы охлаждения электронных плат. Входные воздушные фильтры на днище плиты необходимо ежедневно очищать от жирового налета и пыли. Забитые фильтры приводят к перегреву силовой электроники и аварийному отключению оборудования. - Правильный подбор объема и массы наплитной тары
Превышение допустимой нагрузки на одну конфорку традиционной или индукционной плиты вызывает прогиб несущей рамы и деформацию внутренних элементов. Масса заполненного котла должна строго соответствовать паспорту изделия и не превышать допустимые конструктивные значения.
Грамотный выбор наплитной посуды с учетом ферромагнитных свойств и конструкции дна в сочетании с соблюдением правил эксплуатации гарантирует максимальный КПД кухонных плит. Регулярный технический аудит электрических сетей, контроль сопротивления изоляции и своевременное обслуживание систем охлаждения обеспечивают непрерывность технологических процессов и безопасную работу персонала горячего цеха.