Электрическая плита и посуда: какая комбинация даёт максимальный КПД и экономию
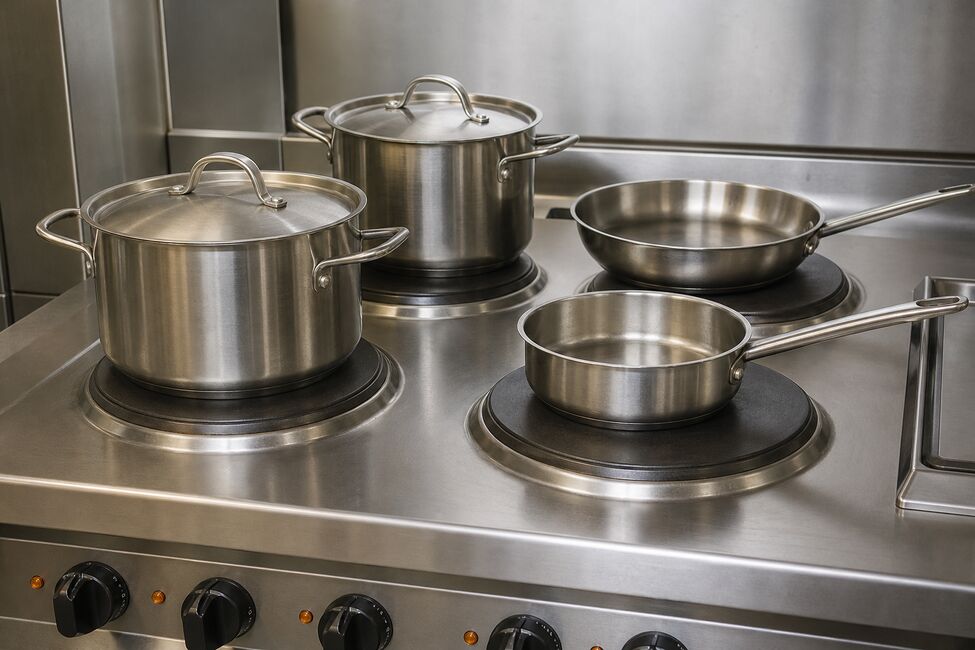
Эффективность работы горячего цеха и размер ежемесячных счетов за электроэнергию напрямую зависят от точного соответствия между типом конфорок профессиональной плиты и характеристиками используемой наплитной посуды. Даже самая мощная тепловая линия теряет до 40% полезной энергии, если наплитный котел или сотейник имеет неровное дно, заниженный диаметр или неподходящий состав металла. Правильно подобранная комбинация «плита — посуда» обеспечивает максимальный коэффициент полезного действия (КПД), сокращает время закипания и защищает нагревательные элементы от преждевременного износа.
На профессиональной кухне эксплуатируются два основных типа электрического нагрева: традиционные чугунные конфорки (с прямой передачей тепла) и индукционные модули (с созданием вихревых токов в толще металла). Для каждого из них требуется своя геометрия и структура дна посуды. Ниже представлен подробный инженерный разбор того, как физика контакта и свойства сплавов влияют на экономику предприятия.
Геометрия и физика контакта: почему площадь соприкосновения определяет расход энергии
- Воздушная прослойка как главный теплоизолятор
Теплопроводность воздуха в тысячи раз ниже теплопроводности чугуна и нержавеющей стали. Зазор всего в 1 мм между дном наплитного котла и плоскостью чугунной конфорки снижает скорость передаваемого тепла на 30–35%. В результате конфорка работает вхолостую, перегревается изнутри и тратит киловатты на обогрев воздуха в цеху. - Деформация дна при термическом расширении
Тонкостенная бытовая или некачественная кухонная посуда при регулярном нагреве до 200–250 °C теряет исходную форму: дно выгибается куполом наружу или вовнутрь. Площадь контакта с плоской конфоркой сокращается до маленького пятачка в центре или по краям. Наплитная посуда для общепита должна иметь утолщенное дно, сохраняющее плоский профиль при любых температурах. - Соответствие диаметров конфорки и посуды
Если диаметр наплитной емкости меньше размера конфорки, открытые края нагревательного элемента излучают тепло в помещение, бесполезно расходуя энергию. Если диаметр посуды значительно превышает размер конфорки, края наплитного котла остаются холодными, что удлиняет время закипания и приводит к неравномерному прогреву блюда. - Плотность прилегания и чистота соприкасающихся поверхностей
Нагар, засохшие капли жира и остатки продуктов на нижней стороне наплитного инвентаря или на самой конфорке создают дополнительные барьеры для теплового потока. Регулярная очистка поверхностей — простой и действенный способ поддержания расчетного КПД линии.
Тип конфорки и материал накроя: идеальные сочетания
- Чугунная конфорка + трехслойное сэндвич-дно из нержавеющей стали
Чугунные плоские нагреватели передают тепло сухим контактным способом. Для них идеально подходит посуда из нержавеющей стали с толстым впрессованным алюминиевым диском в дне. Алюминий быстро и равномерно распределяет полученное тепло по всей площади накроя, убирая точечные перегревы и предотвращая пригорание продуктов. - Чугунная конфорка + чугунный наплитный инвентарь
Сочетание «чугун по чугуну» имеет близкие коэффициенты термического расширения и высокую теплоемкость. Такая комбинация отлично подходит для длительного уваривания, томления и тушения больших объемов масс. После выхода на режим система долго удерживает тепло, позволяя снизить мощность плиты до минимума. - Индукционная конфорка + ферромагнитное сэндвич-дно
Индукционный модуль не нагревается сам, а генерирует электромагнитное поле, наводящее вихревые токи прямо в толще дна посуды. Для работы на индукции требуется наплитный инвентарь из ферромагнитной стали (магнитится). КПД такой связки достигает 85–90%, а энергия расходуется строго во время присутствия емкости на плите. - Ограничения по использованию чистой меди и алюминия
Посуда из чистого алюминия без стального капсулированного дна непригодна для индукции (не магнитится), а на чугунных конфорках быстро деформируется от высокой температуры. Медный инвентарь без стального основания также требует специализированных плит или адаптерных дисков, снижающих общий КПД системы.
Читайте также: Энергоэффективность и эксплуатация плит на профессиональной кухне
Сравнительная таблица эффективности связок «плита — посуда»
| Тип плиты / конфорки | Тип / материал дна посуды | Средний КПД связки | Время закипания 10 л воды | Энергоэффективность |
|---|---|---|---|---|
| Индукционная (ПЭИ) | Трехслойное ферромагнитное сэндвич-дно | 85–90% | 8–11 минут | Максимальная |
| Чугунная плоская (ПЭ) | Капсулированное сэндвич-дно (сталь + алюминий) | 60–65% | 18–22 минут | Высокая (при ровном дне) |
| Чугунная плоская (ПЭ) | Тяжелый чугунный наплитный инвентарь | 55–60% | 22–26 минут | Средняя (высокая инерция) |
| Чугунная плоская (ПЭ) | Тонкостенная сталь / деформированное дно | 35–40% | 30–40 минут | Низкая (высокие потери) |
Типичные ошибки, снижающие КПД нагревательного узла
- Использование посуды с выпуклым или вогнутым дном
Даже незначительный изгиб дна наплитного котла оставляет тонкую воздушную щель. Конфорка вынуждена разогреваться до предельных температур, заставляя срабатывать аварийные термоограничители, пока содержимое котла медленно нагревается. Это приводит к увеличению расхода энергии почти вдвое. - Варка и тушение без закрытых крышек
При кипении воды в открытой емкости свыше 50% поступающей энергии уходит на испарение влаги в объем помещения. Плотное прилегание крышки создает небольшое избыточное давление и возвращает конденсат обратно, сокращая время приготовления на 20–30%. - Работа чугунных конфорок «всухую» без посуды
Оставлять включенные чугунные модули на максимальном режиме без установленного инвентаря недопустимо. Отсутствие теплосъема вызывает растрескивание чугуна, выгорание внутренних нагревательных спиралей и разрушение засыпной изоляции. - Использование посуды с зауженным дном на широких конфорках
Установка небольшого сотейника на большую чугунную секцию не ускоряет нагрев сотейника, но нагревает воздух в цеху и вызывает прогиб корпуса плиты из-за неравномерного термического расширения различных зон металлической поверхности.
Обслуживание конфорок и контроль безопасности
- Нивелировка и выравнивание плоскости конфорок
Чугунные конфорки профессиональных плит оснащаются регулировочными болтами. Все секции должны быть выведены в строгую горизонтальную плоскость. Уклон приводит к перекосу уровня жидкости в посуде, неравномерному нагреву дна и неустойчивому положению емкостей. - Очистка поверхности чугунных модулей
Пригоравшие остатки пищи удаляются механическими скребками при умеренно нагретой конфорке. После очистки чугун протирается слегка масляной ветошью. Образовавшаяся тонкая пленка защищает металл от коррозии во время ночного простоя во влажной среде горячего цеха. - Замер изоляции ТЭНов и спиралей мегомметром
При проведении планового ТО электромеханик замеряет сопротивление изоляции нагревателей относительно корпуса плиты. Измерение проводится на отключенном оборудовании прибором на 500–1000 В. Значение изоляции должно составлять не менее 2 МОм. При показателях ниже нормы нагреватели сушат или заменяют. - Инструментальная проверка непрерывности заземления
Электрическая плита относится к оборудованию повышенной опасности. Корпус плиты надежно соединяется с шиной заземления здания. Замер сопротивления цепи заземления должен показывать результат менее 0,1 Ом, что гарантирует мгновенное срабатывание автоматики при пробое нагревателей.
Грамотно подобранная комбинация электрической плиты и профессиональной посуды с плоским утолщенным дном превращает энергопотребление в управляемый экономический показатель. Соблюдение правил соответствия диаметров, использование крышек, поддержание чистоты контакта и регулярная диагностика изоляции позволяют предприятию получать максимальную отдачу от киловатт, сокращать время отдачи блюд и продлевать ресурс теплового оборудования.